Kısaca
- Mevcut makine şasesindeki hacimsel kısıtlar, olağandışı strok mesafeleri veya özel montaj eksenleri için standart katalog ölçüleri yerine projeye özel kinematik hesaplamalar yürütülür.
- İtme ve çekme kuvveti talebine göre kovan iç çapı, çalışma basıncına göre boru et kalınlığı ve burkulma riskine göre mil çapı titizlikle boyutlandırılır.
- Silindir kovanında soğuk çekilmiş honlanmış dikişsiz çelik borular, milde ise dış darbelere ve korozyona dayanıklı sert krom kaplamalı çubuklar tercih edilir.
- Akışkan cinsi, ortam sıcaklığı, çalışma hızı ve kirlilik faktörlerine uygun poliüretan, florokarbon veya teflon katkılı sızdırmazlık elemanları ile kompozit yataklama bantları seçilir.
- Kuvvet iletim yönüne göre küresel mafsal, ön veya arka flanş, beşik veya ayak bağlantı geometrileri tasarlanarak mile binen yanal kuvvetler engellenir.
- İmalatı biten her silindir, boyutsal ölçüm ve kaynak kontrollerinin ardından hidrostatik sızdırmazlık ve fonksiyonel hareket testlerinden geçirilerek güvenle devreye alınır.
Bu Yazıda7 bölüm
- Standart ölçülerin dışına çıkılmasını gerektiren durumlar nelerdir ve özel imalat süreci nasıl başlar?
- Özel ölçü hidrolik silindir siparişi verirken hangi teknik parametreler ve çalışma koşulları belirlenmelidir?
- Özel silindir tasarımında malzeme seçimi, boru honlama ve mil kaplama adımları nasıl yürütülür?
- Özel imalat silindirlerde sızdırmazlık elemanları ve yataklama seçimi performansı nasıl etkiler?
- Özel ölçü hidrolik silindirlerin montaj tipleri ve bağlantı geometrisi nasıl belirlenir?
- Özel üretim tamamlandıktan sonra kalite kontrol, basınç testi ve devreye alma adımları nelerdir?
- Sık Sorulan Sorular
Standart ölçülerin dışına çıkılmasını gerektiren durumlar nelerdir ve özel imalat süreci nasıl başlar?
Standart dışı özel ölçü hidrolik silindir imalatı, endüstriyel tesislerde veya mobil iş makinelerinde seri üretim katalog silindirlerinin montaj alanı kısıtlarına, alışılmadık strok boyuna, özel bağlantı geometrisine veya olağandışı kuvvet taleplerine tam uyum sağlayamadığı anlarda zorunlu hale gelir. Süreç, mevcut makine konstrüksiyonunun detaylı biçimde incelenmesi, çalışma sahasındaki fiziksel engellerin tespit edilmesi ve silindirin üretmesi gereken itme ile çekme kuvvetlerinin temel hidrolik mühendislik prensipleriyle modellenmesiyle başlar.
Endüstriyel presler, demir ve çelik tesisleri, madencilik makineleri, hidrolik baraj kapakları, geri dönüşüm balya presleri, özel tarım ataşmanları, mermer işleme makineleri, tersane donanımları ve denizcilik platformları sıklıkla standart dışı silindirlere ihtiyaç duyar. Seri üretim katalog silindirleri belirli kovan çapı ve mil çapı kombinasyonlarına göre üretildiğinden, dar bir gövde hacmine yüksek tonaj sığdırılması gereken zorlu uygulamalarda yetersiz kalır. Benzer şekilde, standart adımlarla üretilen strok boyları makinenin hareket mesafesini tam karşılayamadığında araya ek mekanik parçalar veya adaptörler koymak mekanik rijitliği bozar ve salınımlara yol açar. Özel imalat yaklaşımı, makinenin silindire uymasını beklemek yerine, silindirin bütünüyle makineye ve proses kinematiğine kusursuz biçimde uyum sağlamasını mümkün kılar.
Sürecin ilk adımı olan keşif ve mühendislik analizi evresinde, çalışma ortamının fiziksel ve kimyasal zorlukları kapsamlı bir şekilde değerlendirilir. Çalışma alanında yüksek ortam sıcaklığı, yoğun metal talaşı, çimento tozu, nem, kimyasal buharlar veya aşındırıcı deniz suyunun bulunması, silindirin dış korozyon korumasından iç sızdırmazlık yapısına kadar tüm bileşenlerini doğrudan etkiler. Çeviksan Hidrolik Pnömatik teknik kadrosu, sahada alınan hassas ölçüleri ve çalışma senaryolarını dijital tasarım ortamına aktararak gerilme ve burkulma analizleri gerçekleştirir. Kapsamlı teknik dokümantasyon ve hidrolik sistem prensipleri için rehber sayfamızı inceleyebilirsiniz.
Tasarım onaylandıktan sonra detaylı iki boyutlu imalat resimleri ve üç boyutlu montaj modelleri hazırlanır. Bu modeller üzerinde kovan et kalınlığı, kaynak dikiş geometrileri, bağlantı kulaklarının mukavemeti ve hidrolik yağ giriş portlarının yerleşimi doğrulanır. Hidrolik hattın silindire bağlanacağı rekor yönleri dahi makine içerisindeki hortum güzergahına göre açılandırılarak gereksiz dirsek, sürtünme ve hortum gerilmeleri önlenir. Böylece montaj esnasında yaşanabilecek uyumsuzluklar daha talaşlı imalat başlamadan engellenmiş olur.
Sonlu elemanlar analizi gibi gelişmiş bilgisayar destekli mühendislik araçlarıyla kritik gerilme bölgeleri incelenir. Taban kapağı kaynak hattı, boğaz dişi kavrama derinliği ve bağlantı pim deliklerindeki gerilme yığılmaları dijital ortamda simüle edilir. Bu simülasyonlar sayesinde gövde üzerinde zayıf nokta kalmayacak şekilde malzeme kalınlıkları ve radyus geçişleri optimize edilir, böylece sahada karşılaşılabilecek yorulma kırılmalarının önüne peşinen geçilir.
Özel ölçü hidrolik silindir siparişi verirken hangi teknik parametreler ve çalışma koşulları belirlenmelidir?
Özel hidrolik silindir siparişi verilirken netleştirilmesi gereken temel teknik parametreler; sistemin ihtiyaç duyduğu itme ve çekme kuvveti, hidrolik ünitenin sağladığı çalışma basıncı, gereken net strok mesafesi, kapalı boy kısıtı, çevrim frekansı ve ortam şartlarıdır. Bu parametrelerin eksiksiz belirlenmesi, üretilecek silindirin hem mekanik olarak görevini tam yapmasını sağlar hem de aşırı maliyetli ya da yetersiz boyutlandırmanın önüne geçer.
Kuvvet gereksinimi doğrudan kovan iç çapı ve mil çapının belirlenmesinde birincil rol oynar. Piston taban alanı itme kuvvetini oluştururken, milin kapladığı alan düşüldüğünde geriye kalan dairesel halka yüzey çekme kuvvetini belirler. Sistemde hedeflenen kuvveti elde etmek için çalışma basıncı ile piston yüzey alanının ideal dengelenmesi şarttır. Hidrolik pompanın ürettiği sürekli nominal basıncın yanı sıra, yükün aniden durması ya da yön denetim valflerinin ani kapanmasıyla hat üzerinde oluşabilecek tepe şok basınç dalgaları da dikkate alınmalıdır. Tasarım yapılırken yalnızca nominal basınç değil, bu anlık dinamik pik şok basınçları da kovan et kalınlığı hesaplarına dahil edilir.
Uzun stroklu silindirlerde karşılaşılan en büyük mekanik risk burkulma tehlikesidir. Silindir mili tamamen dışarı açıldığında eksenel basma kuvveti altında ince ve uzun bir kolon gibi davranarak eğilme eğilimi gösterir. Burkulma analizlerinde silindirin montaj şekli, milin toplam boyu ve maruz kaldığı yük faktörleri birlikte hesaplanır. Burkulma riskini bertaraf etmek amacıyla mil çapı büyütülebilir, silindir kovanı içine strok sonu durdurma borusu eklenerek yataklama mesafesi açılabilir veya çift boğaz yataklaması tasarlanabilir.
Çalışma hızları ve çevrim sıklığı da sipariş aşamasında açıkça tanımlanmalıdır. Dakikada çok sayıda çevrim yapan veya yüksek doğrusal hızlara ulaşan silindirlerde strok sonunda meydana gelen kinetik darbeyi sönümlemek amacıyla ayarlanabilir dahili hidrolik yastıklama sistemleri tasarlanır. Yastıklama mekanizması, piston gövde kapağına çarpmadan hemen önce akışkan çıkışını kademeli olarak kısarak hidrolik bir frenleme alanı oluşturur ve mekanik yapıyı korur.
Son olarak hidrolik sistemde dolaşan akışkanın yapısı mutlaka bildirilmelidir. Standart madeni yağlar haricinde alev dirençli akışkanlar, sentetik esterler, su ve glikol karışımları veya gıda sektörüne uygun biyolojik akışkanlar silindir içinde kullanılan keçelerin ve boyaların kimyasal yapısıyla doğrudan etkileşime girer. Yanlış akışkan ve keçe eşleşmesi contaların şişmesine, sertleşmesine veya erimesine neden olarak silindirin kısa sürede devre dışı kalmasına yol açar.
Mil ucu bağlantı geometrisi de sipariş aşamasında netleştirilmesi gereken diğer bir ayrıntıdır. Erkek dişli, dişi dişli, kaynaklı mafsal gözü veya flanşlı kafa gibi farklı mil ucu seçenekleri, tahrik edilecek yükün bağlanma biçimine tam uyumlu olmalıdır. Mil ucu diş ölçülerinin yanlış seçilmesi montaj esnasında adaptör kullanımını zorunlu kılar; adaptör kullanımı ise eksenel kaçıklık riskini artırarak mile ilave eğilme momentleri bindirebilir.
Özel silindir tasarımında malzeme seçimi, boru honlama ve mil kaplama adımları nasıl yürütülür?
Özel silindir tasarımında malzeme seçimi; gövdeyi oluşturan borunun çekme ve akma dayanımı, honlanmış iç yüzey pürüzsüzlüğü, milin yüzey sertliği ve korozyon direncine göre titizlikle yürütülür. Doğru malzeme seçimi silindirin yüksek basınç altında tehlikeli radyal genleşmeler yapmasını önlerken aşınma ömrünü en üst düzeye çıkarır.
Silindir gövdesi için dikişsiz soğuk çekilmiş alaşımlı yapı çeliği borular kullanılır. Bu borular iç basıncın oluşturduğu radyal ve teğetsel gerilmelere karşı yüksek emniyet katsayısıyla hesaplanır. Boruların iç yüzeyi honlama tezgahlarında özel taşlar yardımıyla hassas talaş kaldırma yöntemiyle işlenir. Honlama işlemi iç yüzeyde ayna parlaklığı sağlarken aynı zamanda mikroskobik çapraz çizgiler oluşturur. Bu mikro kanallar piston keçelerinin hareket esnasında kuru sürtünmeye maruz kalmasını önleyen mikron mertebesinde ince bir yağ filmini yüzeyde tutar. Yetersiz honlanmış borularda yüzey pürüzlülüğü keçeleri hızla aşındırırken, aşırı parlatılmış pürüzsüz yüzeylerde yağ filmi tutunamadığı için keçelerde kuru yanma ve yırtılma meydana gelir.
Piston mili mekanik zorlanmaların, eğilme momentlerinin ve çevresel aşındırıcı etkilerin doğrudan merkezindedir. Millerde yüksek mukavemetli dövme veya çekme alaşımlı çelik çubuklar kullanılır. Dış darbelere, taş çarpmalarına, talaş sıçramalarına veya mekanik temaslara açık ortamlarda çalışan silindirler için mil yüzeyi indüksiyon akımıyla ısıl işleme tabi tutularak sertleştirilir. İndüksiyon işlemi milin dış katmanına yüksek yüzey sertliği kazandırarak çizilmelere karşı zırh görevi görürken, çekirdek kısmının sünek kalarak esnek darbe yüklerini emmesini sağlar.
Sertleştirilen mil yüzeyi korozyon direncini artırmak ve sürtünme katsayısını en aza indirmek amacıyla elektrolitik banyolarda sert krom tabakasıyla kaplanır. Krom tabakası yüzeyin paslanmasını ve kimyasal oksitlenmesini önler. Nemli, kimyasal buharlı veya açık hava sahalarında krom kalınlığı artırılır ya da nikel alt kaplama üzerine sert krom kombinasyonları tercih edilir. Denizcilik uygulamaları ve asidik ortamlar için ise korozyona tam dirençli özel paslanmaz çelik alaşımları işlenerek mil haline getirilir.
Gövde taban kapağı ve ön boğaz flanşı dövme çelik malzemelerden CNC işleme merkezlerinde hassas toleranslarla üretilir. Taban kapağının kovan borusuna kaynaklanmasında derin nüfuziyetli gazaltı veya tozaltı kaynak yöntemleri uygulanır. Kaynak dikişlerinde mikro çatlak ve gözenek oluşumunu engellemek için parçalar ön tavlamaya tabi tutulur, kaynak sonrasında ise gerilim giderme tavlaması yapılarak iç gerilmeler yok edilir.
Talaşlı imalat sürecinde bağlantı portlarının diş çekme işlemleri ve keçe kanallarının açılması mikron düzeyinde hassasiyetle denetlenir. Keçe yuvalarındaki en ufak talaş çapağı veya pürüz, silindirin ilk hareketinde contanın yırtılmasına neden olur. Bu nedenle tüm sızdırmazlık kanalları özel form elmas uçlarla işlenir ve kenar radyusları kusursuz şekilde kırılarak montaja hazır hale getirilir.
Özel imalat silindirlerde sızdırmazlık elemanları ve yataklama seçimi performansı nasıl etkiler?
Sızdırmazlık elemanları ve yataklama bileşenleri, özel silindirin iç ve dış kaçak olmaksızın basıncı muhafaza etmesini, sürtünme kuvvetlerinin kontrol altında tutulmasını ve metal bileşenlerin birbirine temas ederek hasar görmesini engeller. Yanlış sızdırmazlık tasarımı, en kaliteli çelikten üretilen bir silindirin dahi çok kısa sürede basınç tutamaz hale gelmesine ve sistemin durmasına sebep olur.
Piston üzerine yerleştirilen iç sızdırmazlık keçeleri, silindirin itme ve çekme odaları arasındaki yağ geçişini keser. İç kaçak meydana geldiğinde silindir yük altında kaçırma yapar, istenen kuvveti üretemez ve pozisyonunu koruyamaz. Boğaz bölgesinde yer alan dış sızdırmazlık keçeleri ise yağın mil boyunca dış ortama sızmasını engeller. Dış kaçaklar çevre kirliliğine, hidrolik yağ kaybına ve sıcak yüzeylerle temas halinde yangın riskine yol açar. Bu nedenle boğaz bölgesinde ana sızdırmazlık contasının önüne ikincil bir emniyet keçesi konularak tandem sızdırmazlık düzeni kurulur.
Toz sıyırıcı elemanlar boğaz bölgesinin en dış hattında görev yapar. Mil dışarı açılıp içeri çekilirken mil yüzeyine yapışan toz, kum, taş tozu, çimento, talaş ve çamuru mekanik olarak sıyırır. Eğer toz sıyırıcı görevini yapamazsa kirlilik parçacıkları ana boğaz keçesinin altına girerek conta dudağını çizer ve kovan içine taşınarak hidrolik valfleri tıkar. Ağır çevre koşullarında buz kırıcı veya metal gövdeli pirinç sıyırıcılar kullanılarak donmuş çamur ve kaynak çapaklarının keçeleri yırtması engellenir.
Sızdırmazlık elemanlarının malzemesi doğrudan çalışma şartlarına göre belirlenir. Standart çevre koşullarında elastikiyeti ve aşınma dayanımı yüksek poliüretan keçeler yaygınken, yüksek sıcaklık içeren fırın veya dökümhane ortamlarında florokarbon esaslı malzemeler tercih edilir. Düşük sürtünme ve yüksek hareket hızının arandığı hassas servo silindirlerde ise bronz katkılı teflon keçe profilleri kullanılır. Ayrıca piston ve boğaz üzerine yerleştirilen kompozit ve fiber takviyeli yataklama bantları, milin kovan içinde merkezde kalmasını sağlar, yanal yükleri karşılar ve metal yüzeylerin birbiriyle temas ederek derin çizikler oluşturmasını önler.
Ağır şartlarda çalışan veya zamanla conta ömrünü tamamlayan hidrolik silindirlerin profesyonelce revize edilmesi ve bakım süreçleri hakkında ayrıntılı bilgi edinmek için hidrolik silindir tamiri İzmir sayfamızı inceleyebilirsiniz.
Yataklama elemanlarının genişliği ve yerleşimi de silindirin dinamik kararlılığı üzerinde belirleyicidir. Yetersiz yataklama genişliği, yük altında milin tek tarafa yaslanmasına ve contaların asimetrik olarak ezilmesine neden olur. Özel silindirlerde yataklama şeritleri, beklenen eksenel ve radyal kuvvetlerin dağılımına göre geniş tutulur; böylece metal sürtünmesi tamamen engellenerek silindirin akıcı ve sessiz çalışması güvenceye alınır.
Özel ölçü hidrolik silindirlerin montaj tipleri ve bağlantı geometrisi nasıl belirlenir?
Özel ölçü hidrolik silindirlerin montaj tipi ve bağlantı geometrisi, üretilen hidrolik kuvvetin makine şasesine kayıpsız ve dengeli aktarılmasını sağlamak, aynı zamanda silindir miline binen yıkıcı yanal yükleri bütünüyle bertaraf etmek amacıyla belirlenir. Hidrolik silindirler doğası gereği doğrusal eksenel kuvvet üreticileridir; mile etki eden herhangi bir radyal veya yanal kuvvet milin bükülmesine, boğaz yataklarının tek taraflı ezilmesine ve keçelerin erken yırtılmasına yol açar.
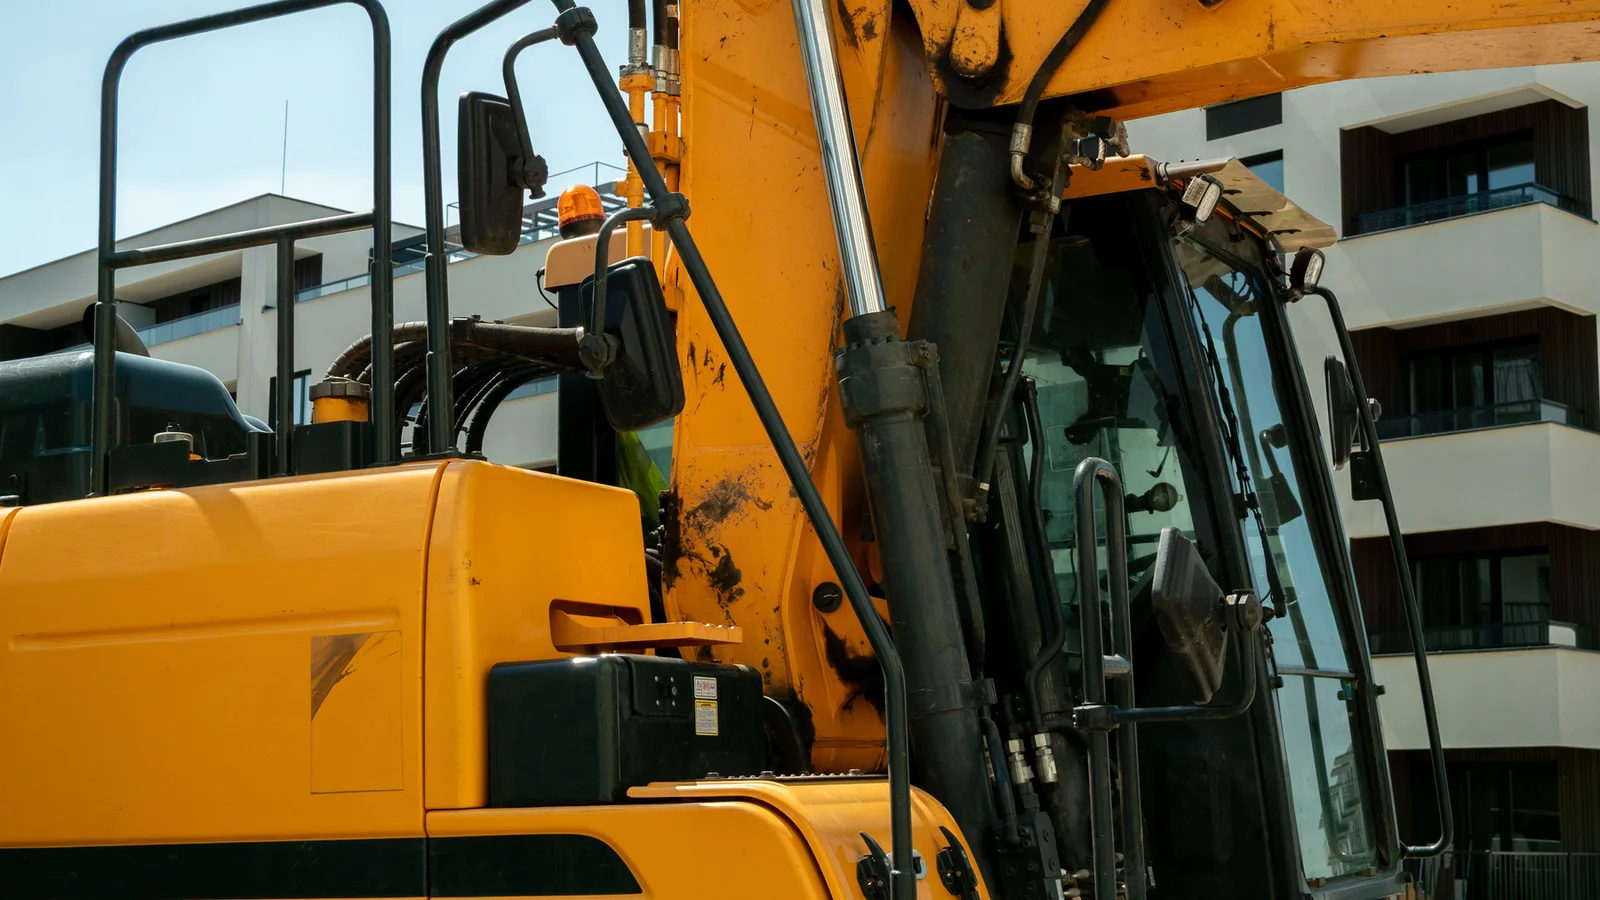
Eğer tahrik edilen mekanizma dairesel bir yay çizerek hareket ediyorsa, silindirin her iki ucunun da bu salınıma izin vermesi gerekir. Bu tür hareketli kollar, bomlar ve kepçeler için küresel mafsallı yataklar en uygun çözümdür. Küresel mafsallar mekanizmadaki açısal kaçıklıkları absorbe ederek yükün daima silindir ekseninde kalmasını sağlar. Tersine, pres gövdeleri veya doğrusal kılavuzlar üzerinde sabit hareket eden sistemlerde rijit bağlantı gereklidir. Bu gibi uygulamalarda ön flanş, arka flanş veya kare flanş bağlantıları tercih edilerek silindir gövdesi ana şaseye cıvatalarla rijit biçimde sabitlenir.
Ağır yük taşıyan ve salınım yapan makinelerde beşikli montaj adı verilen trunnion yapılar kullanılır. Gövdenin ağırlık merkezine yakın bir noktasına veya boğaz kısmına yerleştirilen beşik pimleri, silindirin ekseni etrafında rahatça dönmesine olanak tanırken devasa tonajları taşır. Taban veya ayaklı montajlarda ise silindir gövdesi yatay bir düzleme oturtulur; ancak bu montajda silindir ekseni ile montaj cıvataları arasında bir mesafe kaldığından ötürü eğilme momenti oluşur. Bu momenti karşılamak için montaj tabanına emniyet dayama kamaları veya durdurma pimleri eklenir.
Farklı montaj geometrilerinin tasarım özellikleri ve kullanım alanları aşağıdaki tabloda özetlenmiştir:
| Bağlantı Türü | Uygulama Alanı ve Karakteristiği | Kuvvet İletim Yönü | Tasarım ve Montaj Dikkat Notu |
|---|---|---|---|
| Küresel Mafsallı Bağlantı | Açılı hareket eden bomlar, kepçeler ve yön değiştiren mekanizmalar | Eksenel ve sınırlı açısal salınım | Yanal kuvvetlerin mile zarar vermesini önlemek için mafsal yatak boşlukları titizlikle ayarlanmalıdır. |
| Ön Flanşlı Montaj | Kuvvetin çekme yönünde yoğunlaştığı pres ve kalıp ayırma sistemleri | Rijit eksenel çekme kuvveti | Flanş bağlantı cıvatalarının dinamik çekme gerilmelerine karşı mukavemet hesapları yapılmalıdır. |
| Arka Flanşlı Montaj | İtme kuvvetinin yüksek olduğu pres gövdeleri ve dikey baskı tablaları | Rijit eksenel itme kuvveti | Gövdeye tam oturan merkezleme faturası kullanılmalı ve montaj yüzeyi düzlemsel olmalıdır. |
| Beşikli Bağlantı | Salınımlı hareket yapan ağır döküm arabaları ve damper düzenekleri | Salınımlı eksenel yük aktarımı | Beşik pimlerinin eğilme mukavemeti doğrulanmalı ve yatak blokları kusursuz hizalanmalıdır. |
| Ayaklı Taban Montajı | Sabit şasi üzerinde doğrusal itme ve çekme yapan yatay mekanizmalar | Eksenden kaçık eğilme momenti riski | Cıvataların kesme yüküne maruz kalmaması için şasiye dayama kaması yerleştirilmelidir. |
Bağlantı kulakları ve pim tasarımlarında yüzey basma gerilmeleri de göz önünde bulundurulmalıdır. Pim çapının yetersiz seçilmesi pimin kesilmesine veya kulak deliklerinin ovallleşerek deforme olmasına sebep olur. Bu nedenle özel imalat silindirlerde pim yuvalarına sertleştirilmiş çelik veya yağlama kanallı bronz burçlar çakılarak aşınma koruması sağlanır.
Montaj esnasında makine şasesinin gönyesi ve paralelliği titizlikle denetlenmelidir. Hatalı montajlanan bir bağlantı kulağı, silindir henüz ilk strokunu yaparken mekanik kasıntılara yol açar. Kasıntı altında çalışan silindirlerde sürtünme katlanarak artar, yağ aşırı ısınır ve kovan iç yüzeyinde derin oyuklar meydana gelir. Bu risklerin önüne geçmek amacıyla silindir montajı tamamlandıktan sonra yüksüz hareket denemeleri yapılmalı ve eksenel doğrultu teyit edilmelidir.
Özel üretim tamamlandıktan sonra kalite kontrol, basınç testi ve devreye alma adımları nelerdir?
İmalat süreci tamamlanan özel ölçü hidrolik silindirler; hassas boyutsal kontrol, kaynak tahribatsız muayeneleri, statik hidrostatik basınç testleri ve dinamik hareket denemelerinden geçirilerek sevk edilir. Kalite kontrol adımları, sahadaki devreye alma sırasında sürpriz arızaların yaşanmasını önleyen en temel güvencedir.
Üretimden çıkan silindirin tüm geometrik ölçüleri onaylı teknik imalat resimleriyle karşılaştırılır. Mikrometreler, kumpaslar ve delik komparatörleri yardımıyla kovan iç çapı, mil çapı, kapalı boy mesafesi, strok uzunluğu ve montaj deliklerinin eksenler arası mesafesi doğrulanır. Yüzey pürüzlülük ölçüm cihazları ile honlanmış boru yüzeyinin ve krom kaplı milin mikron mertebesindeki pürüzlülük değerleri kaydedilir. Kaynak bölgelerinde ise manyetik partikül veya sıvı penetrant testleri uygulanarak kaynak dikişlerinde gözle görülmeyen kılcal çatlaklar, gözenekler veya yetersiz nüfuziyet kusurları araştırılır.
Boyutsal ve yapısal kontrolleri başarıyla geçen silindirler basınç test istasyonuna alınır. Silindir içerisine test hidrolik yağı basılarak içerideki tüm hava purjör tapalarından tahliye edilir. Hidrolik sistemlerde hava kalması, sıkıştırılabilirlik nedeniyle basınç dalgalanmalarına ve ani sarsıntılı hareketlere yol açar. Havası alınan silindir kademeli olarak maksimum test basıncına kadar yüklenir. Belirlenen statik bekleme süresi boyunca basınç manometreleri izlenerek hat üzerinde basınç düşüşü olup olmadığı kontrol edilir. Bu aşamada piston keçesinden karşı odaya sızıntı olup olmadığı ve boğaz keçesinden dışarı yağ çıkışı bulunup bulunmadığı hassas biçimde incelenir.
Basınç testinin ardından silindir düşük basınçta tam strok boyunca ileri ve geri hareket ettirilir. Bu dinamik test esnasında kovan ile piston arasında herhangi bir mekanik kasıntı, sürtünme sesi veya dengesiz hareket olup olmadığı denetlenir. Testleri başarıyla tamamlanan silindirin port girişleri koruyucu tapalarla kapatılır, açıkta kalan mil yüzeyi çizilmelere karşı koruyucu sargı malzemeleriyle sarılır ve gövdeye korozyona dayanıklı endüstriyel astar ile son kat koruyucu boya tatbik edilir.
Montaj sahasında silindirin devreye alınması öncesinde hidrolik boru hatlarının temizlenmesi büyük önem taşır. Hat içinde kalan çapak veya kaynak curufları silindirin keçelerini ilk çevrimde çizebilir. Yağ dolumu ve hat temizliği yapıldıktan sonra silindir yüksüz olarak ilk hareketine başlatılmalı ve purjörlerinden son hava kabarcıkları da alınmalıdır. Tesisinize veya makinenize uygun özel silindir projelendirmesi ve mühendislik danışmanlığı için iletişim kanallarımız üzerinden teknik uzmanlarımıza ulaşabilirsiniz.
İlk çalıştırma sırasında hidrolik sistemin basınç ayar valfleri en düşük kademeye getirilmeli ve sistem kademeli olarak devreye alınmalıdır. Silindirin strok sonu yastıklama ayar vidaları varsa, mekanizmanın duruş yumuşaklığına göre hassasça ayarlanmalı ve kontra somunları sıkılarak sabitlenmelidir. Düzenli yağ analizleri ve filtre değişimleriyle desteklenen bir devreye alma prosedürü, özel imalat silindirin uzun yıllar boyunca arızasız çalışmasını garanti eder.
Sık Sorulan Sorular
Özel ölçü hidrolik silindir imalatında projelendirme için hangi veriler gereklidir?
Projelendirme aşamasında silindirin yapacağı işe ait itme ve çekme kuvveti, hidrolik ünite basıncı, strok mesafesi, montaj alanının kapalı boy kısıtı, bağlantı şekli, çevrim hızı ve ortamın sıcaklık ile toz durumuna ilişkin mekanik veriler gereklidir.
Silindir kovanında honlama işleminin temel amacı nedir?
Honlama işlemi, kovanın iç yüzeyini pürüzsüzleştirirken mikro düzeyde yağ tutucu kanallar açarak piston keçelerinin aşınmasını önler, sürtünmeyi düşürür ve sızdırmazlık ömrünü uzatır.
Silindir milinde indüksiyon sertleştirme neden uygulanır?
İndüksiyon sertleştirme, mil yüzeyini dış darbelere, çizilmelere ve vuruklara karşı dayanıklı hale getirirken, milin çekirdek yapısının sünek kalarak bükülme ve şok yükleri absorbe etmesini sağlar.
Uzun stroklu silindirlerde burkulma riski nasıl engellenir?
Burkulma riski; mil çapının genişletilmesi, kovan içine durdurma borusu yerleştirilerek yataklama mesafesinin açılması ve iki nokta arasındaki bağlantı rijitliğinin artırılmasıyla önlenir.
Yüksek sıcaklık içeren çalışma ortamlarında hangi sızdırmazlık keçeleri kullanılır?
Yüksek sıcaklığa maruz kalan ortamlarda standart poliüretan keçeler yerine florokarbon esaslı veya bronz katkılı teflon sızdırmazlık elemanları tercih edilir.
Hidrolik silindirde dahili yastıklama sistemi nasıl çalışır?
Yastıklama mekanizması, pistonun strok sonuna ulaştığında kapaklara hızla çarpmasını engellemek için akışkan çıkışını kademeli olarak kısarak hidrolik frenleme sağlar ve mekanik hasarları önler.
Tek tesirli ve çift tesirli özel silindir arasındaki çalışma farkı nedir?
Tek tesirli silindirler hidrolik basınçla yalnızca tek yönde hareket edip geri dönüşü yay veya harici yükle sağlarken, çift tesirli silindirler hem itme hem de çekme hareketini hidrolik basınçla gerçekleştirir.
Silindire etki eden yanal yükler sisteme nasıl zarar verir?
Yanal yükler silindir milini eksenden saptırarak boğaz yataklarına ve keçelere dengesiz basma kuvveti uygular; bu durum erken aşınmaya, mil çizilmesine ve yağ kaçaklarına sebep olur.
Hidrolik silindirde iç kaçak olup olmadığı nasıl anlaşılır?
Silindir yük altındayken istenen kuvveti üretemiyorsa, yükü havada sabit tutamayıp geriye kaçırıyorsa veya piston contalarının arkasından diğer odaya yağ sızıyorsa iç kaçak mevcuttur.
İmalat sonrasındaki hidrostatik basınç testi nasıl icra edilir?
İmalatı tamamlanan silindirin içi yağla doldurulup havası tahliye edildikten sonra sistem çalışma basıncının üzerindeki test basıncına kademeli olarak yükseltilir ve sızdırmazlık manometrelerle kontrol edilir.
Boğaz bölgesinde uygulanan ikincil emniyet keçesi ne işe yarar?
Tandem keçe düzeninde birincil keçe ana sistem basıncını karşılarken, ikincil keçe geriye kalan mikro sızıntıları tutarak dış ortama yağ çıkışını tamamen engeller ve çift katmanlı güvenlik sağlar.
Yeni üretilen özel silindir sisteme bağlanmadan önce borularda hangi işlem yapılmalıdır?
Silindir hatta bağlanmadan önce hidrolik borular ve hortumlar dolaşım yapılarak temizlenmeli, içlerindeki talaş, toz ve montaj kirlilikleri filtrelenerek silindirin zarar görmesi engellenmelidir.
Bu Konudaki Hizmetlerimiz
Diğer Rehber Yazıları
İsmail Çevik, ÇevikSan'ın kurucu ortağıdır. Bu içerik, atölyemizin hidrolik ve pnömatik silindir imalatı, tamiri ve revizyonu alanındaki sahadan gelen uygulama deneyimiyle hazırlanmıştır.
Son güncelleme: 27 Ağustos 2026